11月7日、暦の上では立冬を迎えた (国立天文台)。
朝晩の冷え込みとともに、外装・サッシまわりの取り付けや調整が冬の現場に入っていく。
この時期に増えやすいのが、
「図面どおりなのに嵌まらない」「工場では入ったのに現場で入らない」というトラブルだ。
押縁、カバー材、目地材、ルーバーの受け材。
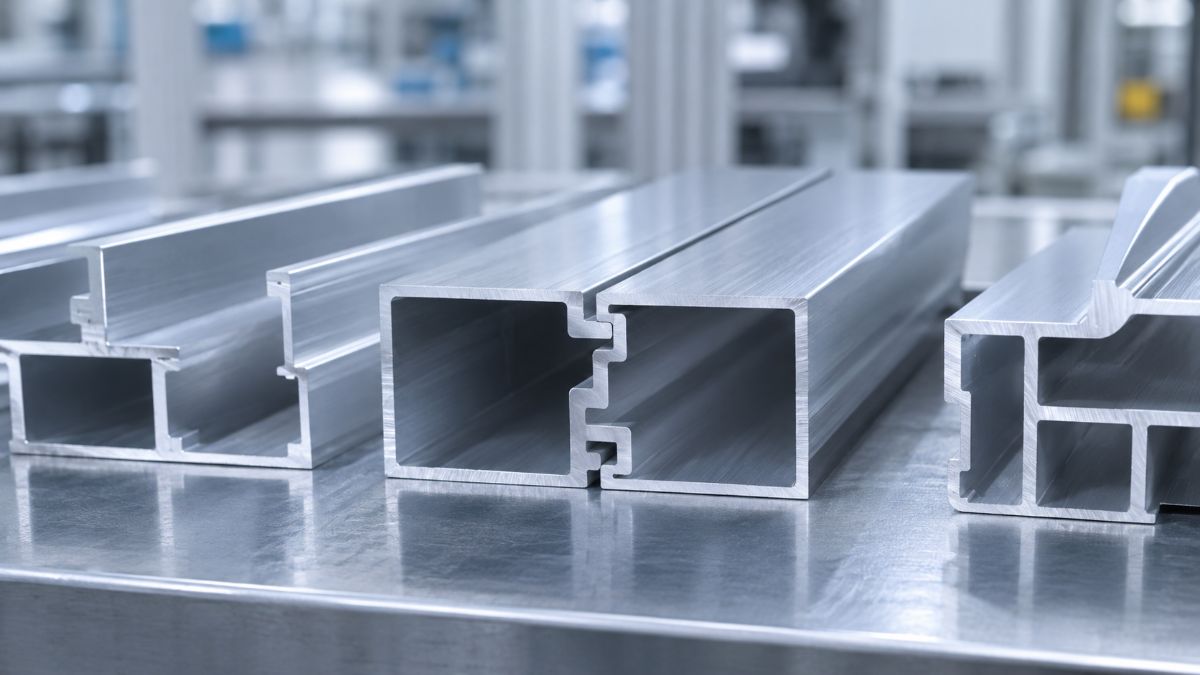
アルミ押出形材どうしを“パチン”と嵌め合わせる部位は、0.1mm単位の差で入り方が変わる。
アルミ高で形材の単価は上がっている (本誌11月4日)。
作り直しや現場での削り合わせは、材料費も手間もかさむ。
👉 前回の「断面」に続き、今回は公差・塗膜・温度の3つから、嵌合を詰まらせない勘所を整理する。
形材の寸法は“幅”を持っている──普通級と特殊級
押出形材の寸法許容差は、JIS H 4100(アルミニウム及びアルミニウム合金の押出形材)で決められている。
等級は寸法の許容差によって「普通級」と「特殊級」に分かれ、特殊級のほうが厳しい。
A6063なら、普通級は「A6063S」、特殊級は「A6063SS」と表記される (理研軽金属工業)。
注意したいのは、特に指定しなければ、長さ・角度・曲がり・平らさ・ねじれの許容差は原則として普通級として扱われる点だ(JIS H 4100。項目によっては質別などによる適用除外もある)。
「特殊級で」と口頭で伝えたつもりでも、図面や注文書に書いていなければ普通級で納まってくる、と考えておきたい。
規定されている主な項目は次のとおり(JIS H 4100の規定から本誌整理)。
| 項目 | 考え方 | 嵌合への効き方 |
|---|---|---|
| 断面寸法(幅・肉厚など) | 外接円の大きさ、金属部か空間部か、などで区分。中空形材の肉厚は別の欄 | 溝幅・爪の寸法、爪のしなり(嵌める力)に効く |
| 長さ・角度 | 長さは外接円と長さの区分ごとに規定 | 突き付け部の隙間、面の通りに効く |
| 曲がり | 300mmあたりと全長あたりで規定(開口部を含む面には適用しない) | 長尺材の“通り”が悪くなる |
| 平らさ | 幅25mmあたりと全幅あたりで規定(開口部を含む面には適用しない) | 面で受ける部位の当たりがばらつく |
| ねじれ | 幅あたりの値で規定 | 端は入るが中間で入らない、が起きる |
ここで大事なのは、
特殊級でも“ゼロ”ではないということ。
断面寸法の許容差は、金属部か空間部か、どの区分の寸法かによって値が変わる。
規定の範囲外の寸法は、受渡当事者間の協定によるとされている (タカチ電機工業)。
👉 つまり、図面に寸法を書いただけでは、どこまでのばらつきを許すのかは決まらない。
“どの寸法を、どの級で”まで書いて初めて、発注先と同じ前提に立てる。
嵌合は“足し算”で詰まる
嵌合部の隙間は、1本の形材だけでは決まらない。
オス側(爪)とメス側(溝)、それぞれのばらつきが重なる。
たとえば仮に、溝幅と爪厚がそれぞれ±0.15mmばらつくとする。
最悪の組み合わせ(溝が最小・爪が最大)では、設計上の隙間から0.3mm減る(本誌試算、仮の値)。
設計隙間を0.2mmにしていたら、計算上は嵌まらない組み合わせが出る。
逆に隙間を大きく取りすぎると、今度はガタつき・抜け・風によるばたつき音の原因になる。
✔ 嵌合の隙間は、両側の許容差を足した上で決める
✔ 嵌める力(爪のしなり)は肉厚の許容差でも変わるので、試作で確認する
✔ 長尺材は、断面寸法に加えて曲がり・ねじれの分も“逃げ”を見込む
塗膜の厚みは“両面に”乗る
見落としやすいのが、表面処理の厚みだ。
サッシなどでよく使われる陽極酸化塗装複合皮膜は、陽極酸化皮膜の上に塗膜を重ねる仕上げだ。
粉体塗装やフッ素樹脂塗装では、さらに厚い塗膜が乗ることが多い。
表面処理の種類と寿命の考え方は、本誌の「表面処理」の回で整理した。
問題は、塗膜が溝の内側の2面にも、爪の外側の2面にも乗ることだ。
仮に1面あたり50μm(0.05mm)の塗膜が乗るとすると、
・溝幅は 0.05×2=0.1mm 狭くなる
・爪厚は 0.05×2=0.1mm 厚くなる
👉 合わせて0.2mm、隙間が消える(本誌試算、仮の値)。
素地(押出のまま)で試し嵌めをして「入った」と判断し、
塗装後に入らなくなる――という失敗は、これが原因になりやすい。
✔ 嵌合の確認は、実際の表面処理を施した状態で行う
✔ 塗膜を乗せたくない嵌合面は、マスキングの可否を表面処理業者と事前に詰める
✔ 仕上げを途中で変更(陽極酸化→塗装など)するときは、嵌合寸法も見直す
冬の朝は“縮んでいる”──温度差で長さが変わる
アルミの線膨張係数は約23×10⁻⁶/℃で、鋼の約2倍ある (本誌10月29日)。
工場で20℃のときに6mで切った形材を、0℃の朝に現場で納めると、
6,000mm×23×10⁻⁶×20℃ ≒ 約2.8mm 短くなっている(本誌試算)。
嵌合部の寸法許容差と比べても、無視できない大きさだ。
特に影響が出やすいのは次のような場面だ。
・長尺のカバー材・目地材を、冬の朝に突き付けで納める → 夏に伸びて突き当たる、波打つ
・工場の実測と現場の実測で温度が違う → 「寸法が合わない」と誤判定する
・鋼製下地にアルミを長穴なしで固定 → 伸縮差がビスや嵌合部に集中する
✔ 長さ方向の切断寸法と端部クリアランスは、施工時の気温を前提に決める
✔ 寸法検査・実測では温度を記録し、比べるときは条件をそろえる
✔ 長尺材の固定は、1点固定+長穴(スライド)で伸縮を逃がす
図面・発注・受け入れで押さえる勘所
最後に、立場ごとの確認事項をまとめる。
| 段階 | 確認すること |
|---|---|
| 設計(図面) | 嵌合・ビス止めなど機能に効く寸法だけを「重要寸法(特殊級)」として明示し、他は普通級とする/表面処理の種類と、マスキングの要否を書く/長尺材の伸縮の逃げ(長穴・端部クリアランス)を納まりに入れる |
| 発注(購買) | 特殊級の指定は歩留まり・価格・納期に響くので、見積もり段階で範囲を伝える/オス・メスを別の会社や別ロットで手配する場合は、嵌合を誰が保証するかを決める |
| 試作・初品 | 表面処理後の実物で試し嵌めをする/嵌合が良好だった初品を“限度見本”として保管する |
| 受け入れ・施工 | 追加発注品は限度見本と嵌め比べる(金型の摩耗や修正で寸法が変わることがある)/現場で削って合わせる前に、原因(公差・塗膜・温度)を切り分ける |
👉 とくに追加発注は要注意だ。
同じ形材番号でも、金型の摩耗・修正やロットの違いで、嵌め心地が変わることがある。
まとめ
アルミ形材の嵌合トラブルは、
「寸法が悪い」の一言で片付けると、同じ失敗を繰り返す。
・JIS H 4100の許容差には普通級と特殊級がある。特殊級でもばらつきはゼロではない
・嵌合の隙間は、オス・メス両側の許容差を足して決める
・塗膜は溝の内側にも爪の外側にも乗る。確認は表面処理後の実物で
・冬の朝の現場では、長尺材は数mm単位で縮んでいる
・効く寸法だけ特殊級、限度見本の保管、温度を記録した実測が基本
✔ 公差・塗膜・温度――この3つを図面と発注の段階で“言葉にしておく”。
それが、冬の現場で削り合わせをしないための、いちばん安い対策である。