サッシの枠、手すり、笠木、見切り、目地材、ルーバー。
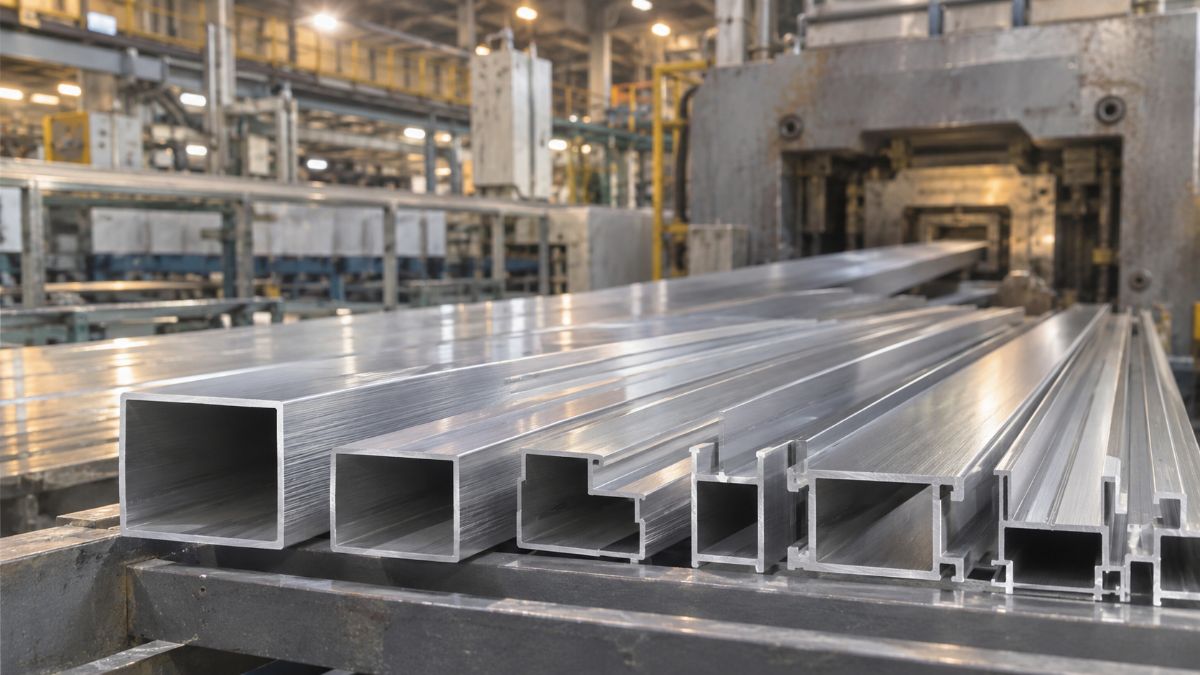
金属建材には、アルミの押出形材でできた製品が数多くある。
カタログ品で納まらなければ、
「断面を描いて、オリジナルの形材を起こす」という選択肢がある。
ただし、ここで描いた断面ひとつで、金型・歩留まり・納期・仕上がりが決まってしまう。
👉 今回は、押出の仕組みから、
オリジナル形材を頼む前に押さえておきたい勘所を整理する。
押出は“ところてん”──ビレットを金型に通す
押出形材のつくり方は、よく「ところてん」にたとえられる。
・円柱状のアルミ合金の塊(ビレット)を加熱する
・プレスで押し、断面形状をくり抜いたダイス(金型)に通す
・同じ断面のまま、長い形材として出てくる
・冷却・矯正し、所定の長さに切断、必要に応じて時効処理をする
不二ライトメタルも、加熱したビレットをダイス金型に通して押し出し、形材を成形すると説明している (不二ライトメタル)。
つまり、断面形状の自由度は高いが、長さ方向には同じ形しか作れない。
これが押出の強みであり、制約でもある。
合金は6063が基本──“押しやすさ”と“仕上がり”のバランス
建材用の形材で最もよく使われるのがA6063だ。
・押出性がよく、複雑な断面を作りやすい
・陽極酸化(アルマイト)など表面処理の仕上がりがよい
・強度は6061などに比べて控えめ
調質は、押出後に冷却してから人工時効するT5が広く用いられる。
強度が足りない部材では、合金や調質を変える、断面を大きくする、といった検討になる。
✔ 強度だけで合金を選ぶと、
押出しにくさや、表面処理後の仕上がりの差という“別の問題”を抱えることがある。
外装の見える部材では、まず6063を軸に、断面で性能を出せないか検討したい。
断面の形で金型が変わる──ソリッド・ホロー・セミホロー
形材は、中空部があるかどうかで大きく3つに分かれる。
| 種類 | 断面の特徴 | 金型・製造上のポイント |
|---|---|---|
| ソリッド(中実) | 中空部がない(アングル、チャンネル、平棒など) | 金型が比較的シンプル |
| ホロー(中空) | 閉じた中空部がある(角パイプ、丸パイプなど) | 中空部を作る芯を支える構造の金型が必要で、複雑になる |
| セミホロー | ほぼ閉じているが一部が開いた形(深い溝など) | 溝を作る金型の“舌”に負担がかかり、割れやすい |
不二ライトメタルの汎用形材でも、アングルやチャンネルなどの「ソリッド形材」と、角パイプなどの「ホロー形材」に分けて整理されている (不二ライトメタル)。
👉 特に注意したいのがセミホロー。
開口が狭く奥が深い溝は、金型の舌の部分に大きな力がかかる。
開口を広げる、溝を浅くする、いっそ中空にする――といった断面の工夫で、押しやすさが大きく変わる。
“作れる大きさ”には上限と下限がある
形材の大きさは、断面を囲む円の直径=外接円で考えるのが一般的だ。
外接円が押出機のコンテナ径に収まらなければ、押し出せない。
三協マテリアルは、A6063-T5の場合の製造範囲として、次のような標準サイズを公開している (三協マテリアル)。
| 区分 | ソリッド | ホロー |
|---|---|---|
| 最小形状(6インチ) | 外接円φ8mm・最小肉厚0.8mm | 外接円φ12mm・最小肉厚0.8mm |
| 最大形状・長方形状(16インチ) | φ510mm | φ420mm |
| 最大形状・正方形状(16インチ) | φ420mm | φ420mm |
ただし同社も、最大外接円は断面形状により異なり、都度検討としている。
数字はあくまで“標準の目安”で、実際に作れるかは断面次第だ。
✔ 大きな断面ほど、押せるプレスを持つメーカーが限られる。
発注先の選択肢や納期にも響く点は、早めに意識しておきたい。
図面を描く前の5つの勘所
押しやすい断面は、品質も安定しやすい。
設計段階で次の点を意識するだけで、手戻りが減る。
① 肉厚はできるだけ均一に
厚い所と薄い所が混在すると、材料の流れ方に差が出て、曲がりやねじれ、表面の筋につながりやすい。
② 角には必ずRを
完全な直角(ピン角)は作れない。
特に内側の角は、Rが小さすぎると金型への負担が増し、金型の損傷や形材の成形不良につながることがある。
③ できれば左右対称に
対称な断面は材料が均一に流れやすく、ねじれや曲がりが出にくい。
④ 公差は“効く寸法”だけ厳しく
寸法許容差の標準はJIS H 4100(アルミニウム及びアルミニウム合金の押出形材)で定められている。
すべてを厳しくすると歩留まりが落ちる。
嵌め合いやビス止めなど、機能に効く寸法に絞って指定したい。
⑤ 意匠面を図面で指定する
外から見える面はどこか。
アルマイトや塗装の仕上がりを重視する面を明示しておくと、押出・表面処理の段取りに反映しやすい。
👉 迷ったら、断面図の段階でメーカーに相談するのが近道だ。
不二ライトメタルのように、顧客の断面図をもとに合金選定や断面形状の提案、ダイス設計・試作まで対応するメーカーもある (不二ライトメタル)。
“オリジナル形材”のコストと時間の考え方
オリジナル形材には、カタログ品にはない負担がある。
・金型の製作:新しい断面には新しいダイスが要る
・試作と修正:初回押出で寸法が出なければ、金型を調整する
・最小ロット:押出はビレット単位で生産するため、少量だけを作るのは難しい
一方で、汎用形材はメーカーが金型を保有していることが多い。
不二ライトメタルは、汎用形材は同社が金型を保有するため顧客の金型費負担は不要とする一方、製品在庫はなく受注生産で、重量の最小ロットがあるとしている (不二ライトメタル)。
✔ 物件数量が少ないなら、
汎用形材の組み合わせや、既存断面の追加工で代替できないかをまず検討したい。
逆に、繰り返し使う部材や数量のまとまる物件では、オリジナル形材で部品点数や施工手間を減らせることがある。
👉 いずれにしても、金型・試作・表面処理の工程が加わる分、
工程表には早めに組み込むのが鉄則だ。
まとめ
・押出形材は、加熱したビレットをダイスに通して作る。断面の自由度は高く、長さ方向は一定
・建材の基本合金はA6063。押しやすさと表面処理の仕上がりのバランスがよい
・ソリッド/ホロー/セミホローで金型の難しさが変わる。深い溝のセミホローは要注意
・作れる大きさは外接円とプレス能力で決まる。公開値はあくまで目安
・肉厚の均一化、角R、対称性、効く寸法だけの厳しい公差、意匠面の指定が設計の勘所
・少量なら汎用形材の活用、数量がまとまればオリジナル形材――数量と工程で判断する
形材の断面は、コストと品質を大きく左右する。
👉 図面を固める前に、押出メーカーや建材メーカーと一度すり合わせる。
それが、仕上がりと納期を守るいちばんの近道だ。