金属建材には、
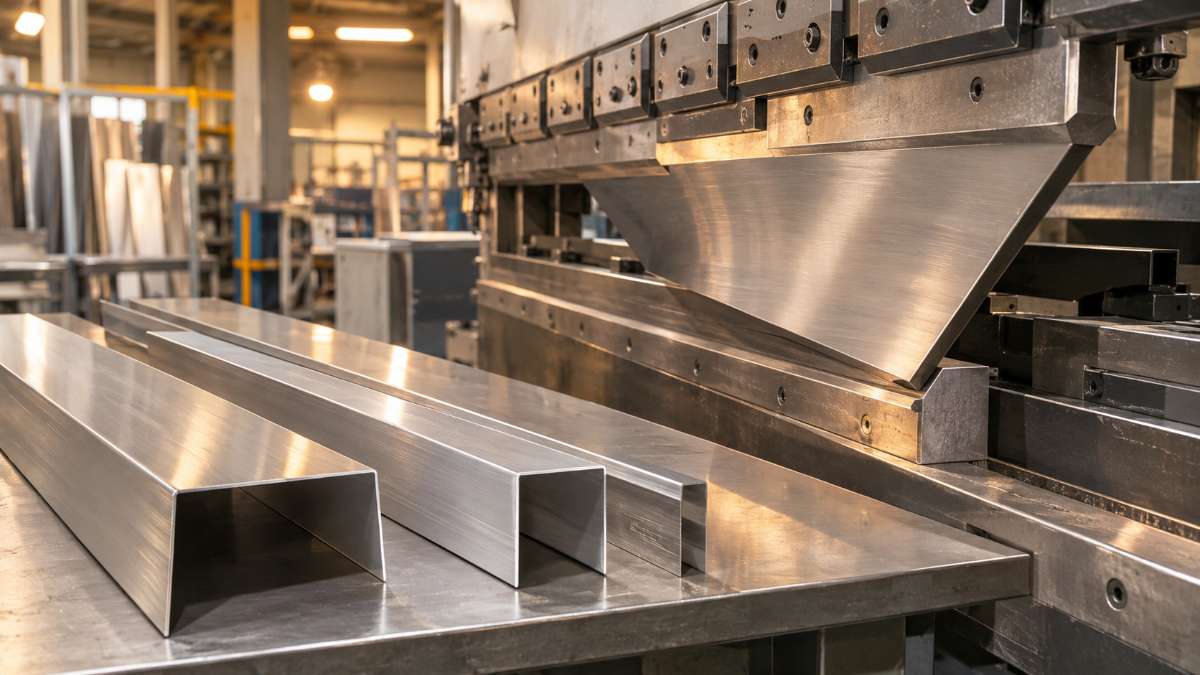
平らな板を「曲げて」形にした板金部材が数多くある。
笠木、水切り、見切り、パネルの返し、
カウンターの天板や巾木も、
板金の曲げ加工でつくられるものが多い。
ところが図面では一本の線で描ける「曲げ」が、
現場では割れ・角度のばらつき・穴の歪み・角の丸さとして、
思わぬ形で表に出てくる。
今回は、設計・発注の段階で知っておきたい
曲げ加工の基本と勘所を整理する。
曲げると、板は“伸びて縮む”
板を曲げると、
外側は引き伸ばされ、内側は押し縮められる。
その間に、長さの変わらない層(中立軸)がある。
このため、曲げた後の寸法から展開寸法(曲げる前の板の大きさ)を逆算するときは、
中立軸の位置に応じた伸びの分を見込まなければならない。
曲げ線をまたぐ切り欠きや穴も、同じように伸びる (マイナビニュース)。
👉 外寸だけを足し算して板を切ると、
曲げ箇所の数だけ寸法がずれていく。
展開の計算は加工会社が機械・金型に合わせて持っているため、
設計側は「どの寸法を守りたいか(外寸か内寸か)」を図面ではっきり示すのが基本だ。
曲げRは“小さければ美しい”わけではない
曲げの内側の丸み(内R)は、
材質と板厚によって小さくできる限界がある。
無理に小さくすると、
外側の伸びが追いつかず、表面の肌荒れや割れが出る。
目安の一例として、最小曲げ半径を板厚と同程度とする考え方が紹介されている (RapidDirect)。
ただし実際の限界は、材質・調質・金型で変わる。
- ・アルミ:合金や調質によって曲げやすさが大きく違う。硬い材料ほど割れやすい
- ・ステンレス:鋼種や加工条件で差はあるが、曲げ戻り(スプリングバック)を大きめに見込んでおきたい
- ・塗装・めっき鋼板:素地は曲がっても、塗膜やめっき層に割れや損傷が生じる場合がある
✔ 塗装後に曲げる材料や、先塗りの化粧鋼板は、
塗膜が追従できる曲げRをメーカー資料で確認しておきたい。
“戻り”と“目”を読む──スプリングバックと圧延方向
スプリングバック
曲げた板は、力を抜くと
わずかに元の角度へ戻ろうとする。
これがスプリングバックだ。
加工側は、目標より少し深く曲げるなどして補正している (RapidDirect)。
強度の高い材料、板厚に対して曲げRの大きい形状ほど、
戻りは読みにくくなる。
👉 長尺の笠木や見切りで
「角度が揃わない」といった問題は、
この戻りのばらつきが一因となることがある。
圧延方向(目)
金属板には、圧延でできた方向性(目)がある。
一般に、曲げ線を圧延方向に対して直角にとるほうが、割れのリスクを抑えやすい。
ただし、材質や板厚、曲げRによっても異なる。
ヘアラインなどの方向性のある仕上げでは、
意匠上の向きと曲げの向きがぶつかることがある。
小さいRで曲げる部材ほど、
板取りの段階で向きを決めておくことが大切だ。
穴・切り欠き・フランジ──“曲げの近く”は鬼門
曲げ線のすぐ近くに穴をあけると、
曲げたときに穴が楕円に引き伸ばされる。
ビス穴の位置がずれたり、見え掛かりの穴が歪んだりする原因になる。
目安はいくつか示されている。
| 項目 | 目安の例 | 出典 |
|---|---|---|
| 穴と曲げの立ち上がり面との距離 | 板厚の3〜4倍 | マイナビニュース |
| 曲げ線から穴までの距離 | 2.5×板厚+曲げR | RapidDirect |
| 最小フランジ長さ | 板厚の4倍 | RapidDirect |
※いずれも一般的な目安。実際は材質・板厚・金型(V幅)で変わるため、加工会社に確認する。
- ・フランジ(返し)が短すぎると、金型に掛からず曲げられない
- ・一部分だけを曲げる場合は、端に逃げ(リリーフ)の切り込みを入れないと、角が引きちぎられて歪む (マイナビニュース)
- ・曲げ線をまたぐ長穴や切り欠きは、曲げ後に寸法が変わる前提で考える
✔ 穴は曲げ後に追加工する、という選択肢もある。
手間は増えるが、見え掛かりの穴位置を厳しく揃えたい部材では有効だ。
シャープな角がほしいとき──Vカット(溝入れ)曲げ
内装の金属パネルや見切りで、
「角をピン角に見せたい」という要望は多い。
通常の曲げでは、板厚に応じた外Rが必ず出る。
そこで使われるのが、曲げ線の裏側にV字の溝を彫ってから曲げるVカット(溝入れ)加工だ。
- ・外側の角を小さく、シャープに見せられる
- ・意匠性の高い金属パネルや見切りで、角をすっきり見せやすい
- ・一方で、溝の分だけ角部の板厚が薄くなり、角の強度や衝撃への強さは下がる
👉 人やカートが当たる出隅、
荷重の掛かる部材では、
見た目だけでVカットを選ばないことが大切だ。
角の保護(コーナー材の併用など)も合わせて検討したい。
図面と発注で押さえる5つのポイント
曲げ加工のトラブルの多くは、
設計の意図が加工側に伝わっていないことから生まれる。
- ・守るべき寸法:外寸か内寸か、どの面を基準にするか
- ・曲げR・角の見え方:通常曲げでよいか、Vカットが必要か
- ・仕上げと方向:ヘアライン等の向き、表裏、保護フィルムの有無
- ・穴の加工時期:曲げ前にあけるか、曲げ後に追加工か
- ・長さと継ぎ:曲げ機の能力を超える長さなら、どこで継ぐか
✔ 特に、意匠性の高い部材は
試し曲げ(サンプル)で角の見え方と仕上げを確認してから本加工に進むと、
手戻りを大きく減らせる。
まとめ
- ・板は曲げると伸び縮みする。展開寸法は加工側が持つが、守るべき寸法は設計側が示す
- ・曲げRには材質・板厚ごとの限界がある。小さすぎるRは割れ・塗膜割れの原因
- ・スプリングバックと圧延方向が、角度のばらつきや割れを左右する
- ・穴・切り欠きは曲げ線から離す。一部曲げには逃げを入れる
- ・シャープな角はVカットで得られるが、角の強度は下がる
曲げは、金属建材の見た目と精度を左右する重要な工程だ。
図面の一本の線に、どんな意図を込めるか。
そこを加工側と早めにすり合わせることが、
きれいな納まりへの近道になる。